在卷对卷(R2R)、收放卷、薄膜/纸张/金属箔输送、印刷涂布与线材牵引等设备上,“张力不稳定”常见的表现包括:低张力区间无论如何调整都不灵敏、某一区间突然变得难以控制、运行一段时间后张力漂移,以及使用同一组配方时不同班次的结果不一致。
这些问题很多时候并不是传感器发生故障,也不一定是控制器参数没有调整好,而是执行端——磁粉制动器——在实际工作区间内的转矩输出是否足够线性、稳定并且可重复。
本文从工程应用角度整理转矩线性与转矩稳定性的核心概念、曲线判读方法、不同应用场景的差异、选型要点与现场校准建议,协助将“凭感觉认为难以控制”转化为“可测量、可验证、可改善”的工程条件。
1) 以问题为核心:为什么转矩线性会直接影响张力控制?
磁粉制动器通过线圈电流产生磁场,使磁粉形成链结并提供剪切阻力,从而输出制动转矩。在理想状态下,转矩会随着电流近似成比例变化——这就是工程上所说的 torque linearity。
在张力控制中,张力与转矩的关系可通过以下最常用且易于实际应用的公式表示,也是本文唯一使用的公式:
张力 F ≈ 转矩 T / 有效半径 R
简单来说,在相同转矩下,卷径越小,张力越大;卷径越大,张力越小。
因此,只要“转矩相对于电流不呈线性变化”或“同一电流下的转矩会发生漂移”,控制器就会遇到以下典型困难:
- 同一组控制参数在不同转矩区间内的表现差异很大: 某一区间反应迟钝,另一区间则过于敏感,相当于系统增益持续变化。
- 低张力尤其难以控制: 低电流区通常更容易落入非线性区或死区。
- 设备进入热态后发生漂移: 实际转矩通常不再完全符合冷机状态下测得的曲线。
- 换卷、加速或减速时更容易出现突波: 有效半径 R 的变化与转矩非线性相互叠加,使张力更难保持稳定。
2) 为什么磁粉制动器适合张力应用?重点是“可控区间”,而不是最大转矩
磁粉制动器经常应用于张力系统,不仅因为其输出可以连续调节,更重要的是它在适当的工作区间内能够提供:
- 平稳的转矩输出: 与机械摩擦制动器相比,转矩波动更小。
- 可用的线性区: 有利于张力控制器进行闭环控制与参数整定。
- 能够通过工程方法管理的重复性: 可利用工作点设置、温升管理和校准查表等方法,将运行结果维持在可控范围内。
但需要注意的是,磁粉制动器能够发挥良好性能的前提,是常用工作点必须位于其线性区内,同时避免接近饱和区,或因长时间高温运行而产生明显漂移。
这也是为什么只根据“额定转矩”进行选型很容易出现问题。
3) 应用场景对比:哪些应用最重视转矩线性?哪些最重视转矩稳定性?
A. 放卷(Unwinder):低张力、半径变化大
- 典型风险:低电流区容易出现“初始响应不灵敏”的情况,轻微波动也可能造成张力漂移。
- 建议方向:
- 使常用转矩位于可用线性区的中下段,而不是接近零转矩的位置。
- 配合张力反馈装置,如称重传感器或浮动辊,使张力控制器能够补偿非线性与漂移。
B. 收卷(Winder):转矩需求高、动态变化多、温升明显
- 典型风险:接近饱和区时,增加电流却无法显著提高转矩;动态运行时张力难以抑制,长时间运行后转矩系数还可能发生漂移。
- 建议方向:
- 使正常运行转矩位于线性区中段,为加速、减速与工艺扰动保留足够余量。
- 优先确认连续运行时的散热条件,以及热态下的转矩稳定性。
C. 线材/金属箔/复合材料:张力窗口窄、质量成本高
- 典型风险:迟滞、重复性与热漂移会直接反映在延伸率、厚度均匀性与表面缺陷上。
- 建议方向:
- 将“转矩稳定性+重复性”作为选型与验收指标。
- 必要时建立转矩-电流校准表,进行查表补偿,并定期复验。
4) 关键选型与规格判读:将“线性”转化为可执行的选型条件
4.1 首先确认:实际工作转矩区间在哪里?
在实际应用中,建议先根据工艺张力反推所需转矩范围,至少应涵盖最大与最小卷径:
- 目标张力范围,包括加速、减速与工艺扰动
- 最大/最小卷径,即有效半径 R
- 线速度、滑差条件与连续运行时间
然后将常用转矩工作点标示在供应商提供的转矩-电流曲线上。
需要确认工作点位于初始非线性区、可用线性区,还是已经接近饱和区。
4.2 查看曲线,而不只是额定转矩
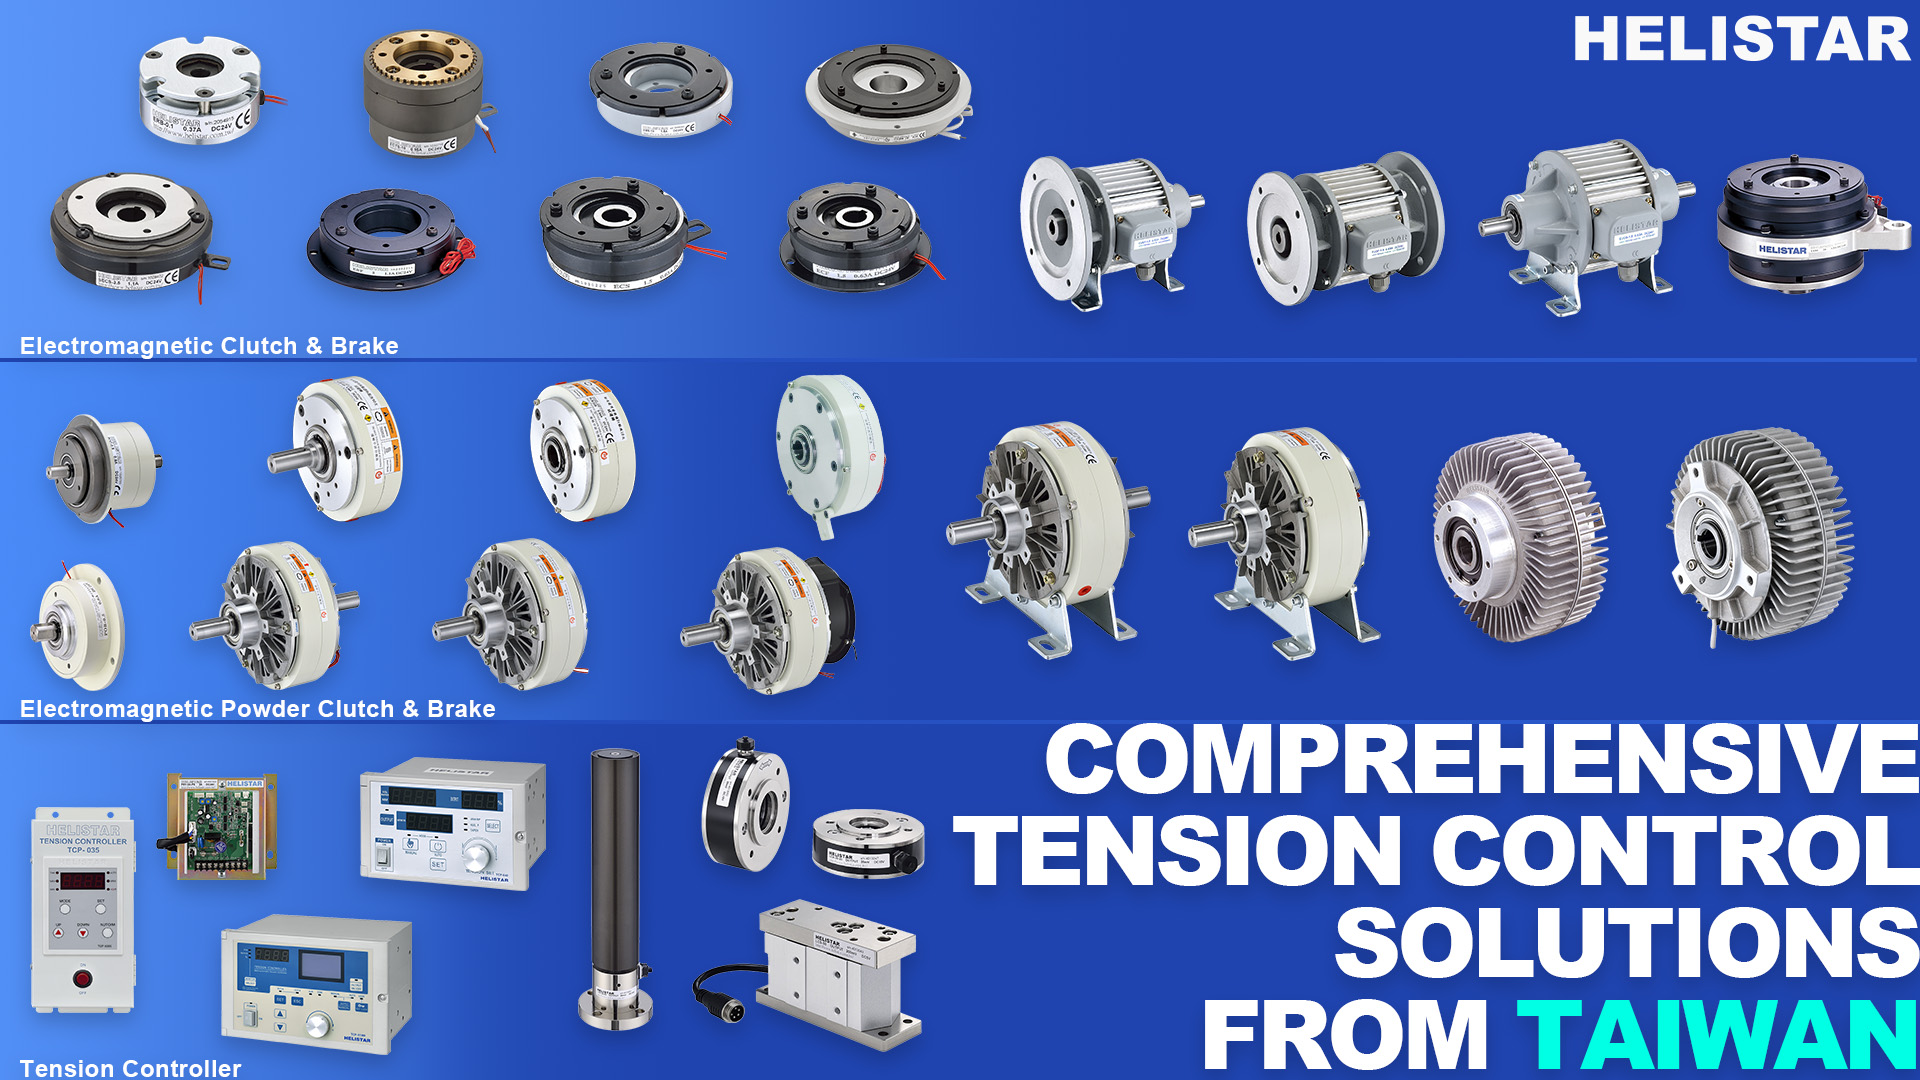
选择磁粉制动器(如 PLB/PFB 系列)时,除了额定转矩外,建议至少要求供应商确认或提供以下信息:
- 转矩-电流曲线: 最好能够说明测试条件,包括转速、温度与测试时间。
- 线性区的建议工作范围: 例如额定转矩中的哪一区间属于最佳控制范围。
- 迟滞与重复性: 升高电流与降低电流时的曲线是否重合,以及相同电流经过多次循环后结果是否一致。
- 热态性能: 达到稳定温升后,转矩系数是否发生明显变化。
4.3 驱动与控制器匹配:优先采用电流控制,并确保足够的输出分辨率
转矩是否“表现得具有线性”,在很大程度上取决于线圈的驱动方式:
- 优先采用电流模式: 若使用电压驱动线圈,线圈电阻会受到温升影响。电流发生漂移,转矩也会随之漂移。
- 输出分辨率必须足够: 如果控制器每一级输出变化所跨越的电流过大,在低张力区便容易出现“一下太松、一下太紧”的情况。
- 必要时进行线性化补偿: 例如在张力控制器中设置分段线性补偿或查表补偿,将非线性区修正为更接近线性的输出关系。
5) 常见误区与实务注意事项
6) 测量与校准建议:将转矩线性与稳定性“测量出来并进行补偿”
如果怀疑现场存在非线性或热漂移,建议采用可重复的方法,在实际设备条件下建立转矩-电流关系:
- 固定测试条件: 采用固定转速或固定滑差,并保持散热条件一致,同时记录外壳温度与环境温度。
- 分别进行升电流与降电流测试: 用于观察迟滞,即确认同一电流在上升与下降过程中是否产生相同转矩。
- 在工作点附近进行密集采样: 不需要对整个范围进行极为密集的扫描,但应详细测量最常使用的电流区间。
- 必要时建立查表补偿: 将“目标转矩→对应电流”的关系制作成 lookup table 或分段线性曲线,供张力控制器或 PLC 输出使用。
采用这种方法,不需要期待硬件本身具备完全理想的线性,而是通过工程方法,使系统在实际工作区间内呈现可预测且可重复的行为。